

316 液体冷却パイプが最初の試行でヘリウム リーク テストに合格することを確認する方法
316 液体冷却パイプが最初の試行でヘリウム リーク テストに合格することを確認する方法
316 液体冷却パイプは、ゲージのスイッチを入れる直前に次の 3 つの条件が揃った場合にのみ、ヘリウムを 10⁻⁹ mbar・L/s に保ちます。つまり、内面に微粒子が捕捉されていないこと、溶接部がパッチではなく適格なプロセスによって閉じられていること、およびチューブが正しく乾燥およびパージされていることです。最初の試行による失敗のほとんどは、漏れ検出器ではなく、プロセス制御で数日前に決定されます。
毎日稼働しているショップでのヘリウムリークテストはこんな感じ。真空になったパイプの外側にヘリウムが噴霧されます。内部の質量分析計は、すり抜けてくるトレーサーを記録します。 5×10⁻⁷ mbar・L/s では、針は平らなままです。 1×10⁻⁶ mbar・L/s で漏れがあり、3 か月後に稼働中の CDU ラックで冷却剤の損失として現れます。検出器が漏れを起こすことはありません。明らかにするのは 1 つだけです。
これが核心理論です。つまり、初回パスのヘリウム リーク テストは製造設計の結果であり、テスト後の結果ではありません。以下に、結果を決定する 4 つの変数 (表面、溶接、乾燥、検出方法) と、それに続く次のロットで実行する手順を示します。

汚染物質と溶接欠陥が最初の試みで失敗を引き起こす理由
失敗したヘリウム検査で最初に疑われるのは穴ではありません。表面に閉じ込められたガスがゆっくりと放出される現象です。
従来の工業用チューブは、Ra 1.6 μm 以上の粗さで仕上げられることがよくあります。その粗さでは、研磨剤の残留物、切削液、および浮遊粉塵がボアに沿った微小な隙間に滞留します。真空下では、パイプからこれらの残留物が何時間もガス放出され、分光計はバックグラウンドの上昇をリークとして読み取ります。初回合格の結果を求める購入者は、漏れ検出器が誠実であり、表面がきれいではなかったことに気づくことがよくあります。
液体冷却の場合、表面ターゲットは、研磨、酸洗い、不動態化を順番に行うことで、Ra 0.4 μm 以下に到達します。そこに到達するには、次の 3 つのプロセス上の決定が必要です。
- クーラントは流路にのみ接触するため、内部粗さは外径ではなくボアで制御されます。
- 酸洗いと不動態化は研磨に先立つのではなく研磨の後に行われ、研磨によって残された遊離鉄層が除去されます。
- 各チューブは最終洗浄直後に両方のポートでキャップが閉められるため、梱包中や輸送中に粒子が再侵入することはありません。
その見返りは目に見えています。ボアが滑らかになると、粒子が蓄積する場所が少なくなるため、冷却液回路は数か月の連続運転にわたってドリフトすることなく安定した状態を保ちます。ここでは、サンプルの品質よりもバッチの一貫性が重要です。私たちが取引しているあるバイヤーは、合格したサンプルを受け入れましたが、外径、壁の厚さ、ポートの寸法が製造バッチごとに異なることがわかり、現場でモジュールを再加工する必要がありました。サンプルはプロセスが存在することを証明します。バッチ制御だけがそれが繰り返されることを証明します。
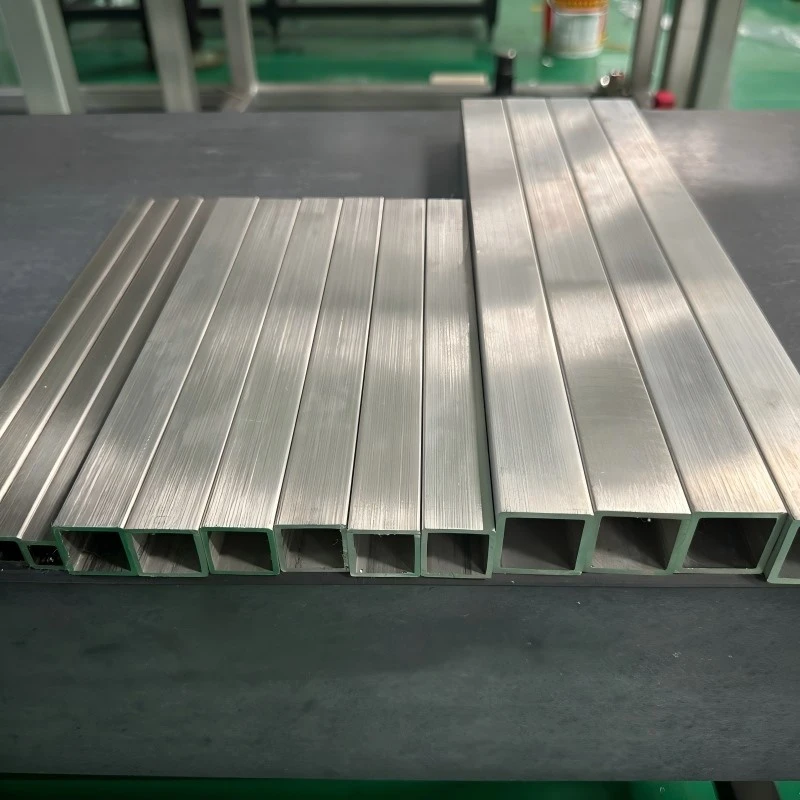
溶接品質と材料グレードがリークテストの信頼性を決定する仕組み
ヘリウム試験は溶接の健全性を評価します。欠陥を除去するのではなく、欠陥を隠すプロセスを罰します。
軌道溶接は、電流、移動速度、シールドガス流量、アークギャップがパスごとに記録される制御されたパラメータの下で固定ジョイントの周りをアークが回転するため、316 液冷パイプ接続に最適なプロセスです。手溶接はオペレータの安定性に依存します。軌道溶接はプログラムによって異なります。この違いは、ジョイントの片側に薄い部分が残らず、全周にわたって一貫した溶け込みとして現れます。
China Super Tech は、溶接品質要件の国際規格である ISO 3834 に基づいて溶接品質管理を行っており、手順の資格、オペレーターの資格、溶接検査記録を管理しています。購入者にとっての実際的な意味は、チューブ 1 の溶接とチューブ 400 の溶接が、2 人の異なるペアの手によるものではなく、同じ資格のある手順によって行われたということです。
材料の選択は信頼性の負荷の後半を担います。{0}L ステンレス鋼はモリブデンを添加し、炭素を低く抑えます。これにより、塩化物を含む環境での孔食やクーラントへの長期曝露に対する耐性が向上します。閉ループ液体冷却システムを何年も稼働させる場合、その抵抗によって、ボアが滑らかな状態を保つか、開始点が生じるかが決まります。
| 決定点 | 弱いデフォルト | ヘリウム試験済みパイプの信頼できるデフォルト |
|---|---|---|
| 溶接工程 | 手動 TIG、オペレータ依存 | 記録されたパラメータによる軌道溶接、ISO 3834 管理 |
| ボア仕上げ | Ra1.6μm商用仕上げ | Ra 研磨 + 酸洗 + パシベーション後 0.4 μm 以下 |
| 材質グレード | コストは 304 | 316L 塩化物または冷却剤に長時間さらされる場所 |
| 検査 | 目視+スポットチェック | 出荷前に全数漏れ検査 |
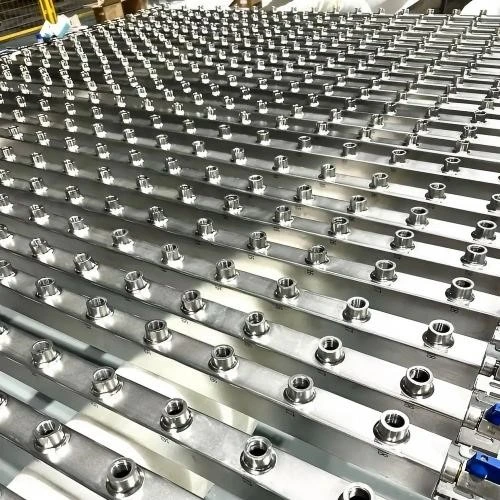
検出器の稼働前に乾燥とパージがテスト結果をどのように決定するか
音響管が漏れていると判断される最も一般的な理由は、残留水分です。
隙間またはデッドボリューム内の水は、真空下でゆっくりと蒸発します。質量分析計は水蒸気とヘリウムトレーサーを区別できないため、濡れたパイプは漏れを模倣したバックグラウンド信号を生成します。修正はテスト中ではなく、テスト前に行われます。
- 全長から水分を追い出すのに十分な圧力と流量で、両方向に乾燥窒素をチューブにパージします。
- バックグラウンド率が低下して安定するまで真空下に十分な時間保持します。検出器の読み取り値は変動するのではなく、安定するはずです。
- 製造ロットの直前に認定されたヘリウム リーク標準に基づいて校正するため、機器のベースラインは想定されるものではなく既知になります。
- 指定された拒否しきい値でテストし、合否チェックではなくチューブごとの値を記録します。
小規模な店舗では、最初の試みが失敗することが最も多いのは、ステップ 3 をスキップすることです。校正されていない機器では、パイプに漏れがあるのか、それとも検出器がドリフトしているのかを知ることができません。
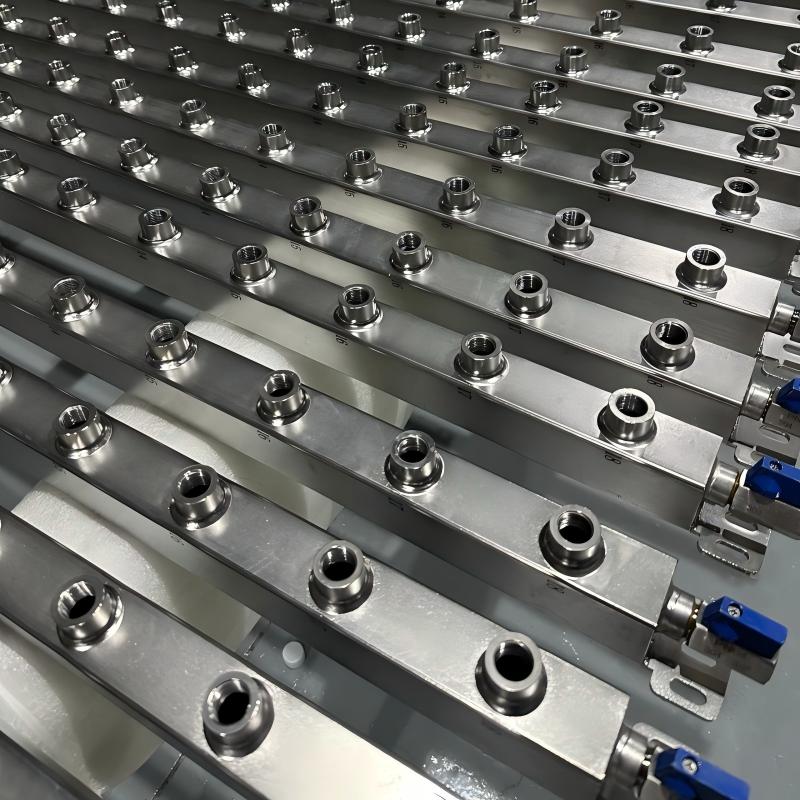
初回パスの結果を再現可能にする生産管理とは
単一のクリーンなロットは、プロセスが機能することを証明します。クリーンなロットの出荷は、サプライヤーがそれを実行できることを証明します。
一貫した製造により演算が変わります。原材料の検査、チューブの成形、溶接、表面処理、機械加工、検査、組み立てが 1 つの屋根の下で行われる場合、パラメータの変化は漏れ検知器で発見されるのではなく、次のステーションで確認できます。すでにスケジュールがタイトな場合、それは重要です。米国のあるデータセンターの拡張では、追加の 2,000 メートルの DN200 316 液体冷却パイプに加えて、24 個のカスタム ベンド、48 個のフランジ、およびすべて承認された図面に一致する接続金具のバッチが必要でした。注文は生産と検査を経て、72 時間以内に海上輸送の手配が行われました。これは、材料検証、寸法検査、溶接検査、漏れ検査が一連の外部ベンダーではなく、社内で一連の手順で行われたためです。
容量はスケジュールを裏付けます。年間 12,000 トンのステンレス鋼パイプ生産量、11 年以上の製造期間、20 か国以上への輸出により、ラインが空くのを待つのではなく、既存の生産にリピート注文が入ります。購入者自身による DN200 の仕事の要約では、信頼できるパイプ品質と迅速なプロジェクト サポートがパイプ自体と同じくらい重要であることが明白に述べられています。同氏はまた、エンジニアリング プロジェクトでは、製品と同じくらい明確なコミュニケーションと信頼できる注文調整が重要であると述べました。
ヘリウムでテストされた液体冷却作業の場合、発注書が実際に購入するものは再現性です。ガス放出制御、軌道溶接、ドライパージ、および校正済み検出器を標準ステップとして実行するサプライヤーは、偶然に決定できる余地が何も残っていないため、最初の試行に合格します。
最大の懸念はサンプルの品質ではなく、すべてのバッチが同じ基準を維持できるかどうかです。
それはサプライヤーをテストするための文です。サンプル写真ではなく、バッチ記録を求めてください。
よくある質問
Q: 316 液冷パイプの合格としてカウントされる漏れ量はどれくらいですか?
A: 通過しきい値はシステム仕様によって設定されます。通常、CDU デューティ回路の場合は 1×10⁻⁶ mbar・L/s 以上です。数値自体は方法ほど重要ではありません。検出器はロットの前に認定ヘリウムリーク標準に対して校正する必要があり、測定値はチューブごとに記録される必要があります。値が記録されていない合否チェックは後で監査できません。
Q: パイプは水圧試験に合格しても、ヘリウム漏れ試験に合格しない可能性がありますか?
A: はい。水圧試験では水で加圧し、重大な漏れや構造的脆弱性を検出します。ヘリウム試験は質量分析計を使用して真空下で動作し、何桁も小さい流量でトレーサー流を検出します。微細な気孔経路を備えた溶接部は、水圧を保持しながらもヘリウムを放出できます。冷却剤の損失がダウンタイムを意味する液体冷却システムの場合、故障モードに適合するのはヘリウム方式です。
Q: 内部表面粗さ Ra 0.4 μm 以下はヘリウム リーク テストに実際に影響しますか?
A: これは、テストで測定されるバックグラウンドの読み取り値に影響します。ボアが粗いため、研磨残留物、切削液、粒子が微細な隙間に閉じ込められます。真空下では、これらの残留物がガスを放出し、分光計は漏れのように見える信号の上昇を記録します。研磨、酸洗い、不動態化によってボアの粗さを Ra 0.4 μm 以下に制御すると、トラップされた在庫の大部分が除去され、バックグラウンドが平坦に保たれます。
Q: ヘリウム試験の前に、316 液体冷却パイプをどのくらいパージする必要がありますか?
A: 水分が全長に沿って除去されるまで乾燥窒素でパージし、その後、検出器のバックグラウンドがドリフトせずに安定するまで真空下に保持します。正確な持続時間は、チューブの長さ、壁の厚さ、周囲の湿度によって異なります。6,000 mm の長さは、短い曲げよりも多くの水分を保持します。制御手段はプラトーです。読み取り値がまだ低下している場合、パージは完了していません。
Q: ヘリウムテスト済みの液体冷却パイプの注文にはどのような文書を添付する必要がありますか?
A: 熱番号、溶接手順、ISO 3834 に基づくオペレーター資格記録、寸法検査報告書、表面粗さ測定値、および校正済み標準に対するチューブごとのリークテスト値まで追跡可能な材料証明書を要求します。 ISO 9001 および ISO 3834 システムを実行しているサプライヤーは、これらを日常的な出力として生成できます。ユーザーの要求後にのみ記録が収集される場合、プロセスは制御されません。
図面を実際の工程能力と比較してチェックする準備はできていますか?チューブの寸法、肉厚、リーク率目標を送信すると、エンジニアが 24 時間以内に実現可能性評価、バッチ制御計画、プロトタイプのタイムラインを返信します。試作品ロットは 7 ~ 10 日で発送されます。


